Considérelo cuando pueda realizar la mezcla indicada y la formulación sea compatible con ambos sustratos y con las condiciones de curado de la junta.
Punto de control: mezcla, tiempo de trabajo y curado.Elección de adhesivos para fabricar joyas con vidrio marino
Para joyas con vidrio marino, no existe un adhesivo universalmente mejor: elija una formulación que declare compatibilidad con el vidrio y con el material exacto del herraje, que pueda curar en la geometría real de la junta y cuyo tiempo de trabajo y aspecto final encajen con el diseño. Un epoxi bicomponente exige mezcla, un adhesivo transparente de una sola parte se aplica sin mezcla previa y un adhesivo de curado UV solo es una opción cuando la luz de curado puede alcanzar el adhesivo.
Guía de decisión: descarte primero lo que no cumple la junta
La elección funciona mejor como un filtro: primero compruebe los requisitos que hacen viable la unión y solo después compare preferencias de aplicación o acabado.
Compatibilidad de sustratosLa formulación debe declarar compatibilidad con el vidrio y con el material real del herraje de joyería.
Área y geometría de contactoUna zona amplia, estable y bien apoyada es más favorable que un contacto pequeño, curvo o mal alineado.
Aplicación y curadoEl tiempo de trabajo debe permitir posicionar la pieza y las condiciones de curado deben poder cumplirse en toda la junta.
Aspecto y uso previstoSi la línea de unión queda expuesta, valore el acabado visible; considere también movimiento, humedad, manipulación y dirección de carga.
Considérelo cuando sea útil una aplicación monocomponente y la formulación declare la compatibilidad y el curado requeridos.
Punto de control: «transparente» no significa que la línea de unión vaya a ser invisible.Considérelo únicamente cuando la geometría permita que la luz de curado especificada llegue al adhesivo dentro de la junta.
Punto de control: un herraje que bloquee la luz puede impedir el curado requerido.Regla de decisión: descarte cualquier opción que falle en compatibilidad, geometría o curado; compare acabado y comodidad de aplicación solo entre las opciones que superen esos requisitos.
En la fabricación de joyas con vidrio marino, la idoneidad pertenece a la junta concreta entre vidrio, herraje y adhesivo, no a una categoría de producto considerada de forma aislada.
La fijación adhesiva une el vidrio al herraje mediante una superficie adherida; la fijación mecánica, en cambio, retiene el vidrio mediante una estructura física. Si la geometría no ofrece una superficie de unión suficiente o se necesita retención independiente del adhesivo, conviene valorar un método mecánico.
Tabla de contenidos
Cuándo es adecuada la fijación adhesiva para joyas con vidrio marino
La fijación adhesiva es adecuada cuando el diseño ofrece un área de contacto utilizable, estable y bien apoyada, y el adhesivo seleccionado está previsto para los materiales y las condiciones de uso de esa junta.
La geometría del herraje determina dónde puede formarse la unión: un contacto amplio y bien ajustado ofrece más superficie útil que un contacto estrecho, curvo o mal alineado.
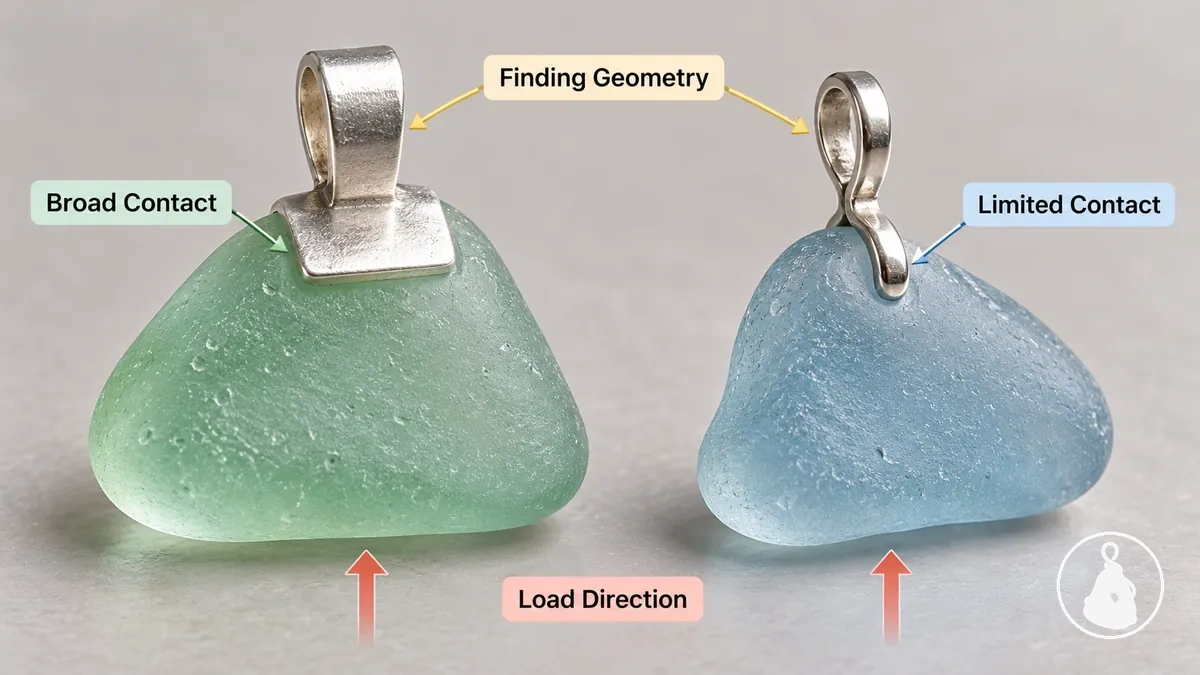
La carga es la fuerza transferida a través de la junta durante la manipulación y el uso; la exposición describe condiciones como humedad, movimiento y manipulación repetida.
La tracción, el pelado, el movimiento, la humedad y la manipulación repetida cambian las exigencias sobre la unión, por lo que la idoneidad debe juzgarse junto con la geometría, la preparación y las condiciones de curado.
No existe un valor único de carga o vida útil que pueda aplicarse a todas las uniones de vidrio marino sin conocer esas condiciones.
Tipos de adhesivo usados para joyas con vidrio marino
Los principales tipos de adhesivo usados para joyas con vidrio marino son el epoxi bicomponente para joyería, el adhesivo transparente de una sola parte para vidrio o joyería y el adhesivo para vidrio de curado UV cuando sus condiciones de curado se ajustan a la junta.
El epoxi bicomponente para joyería requiere mezclar sus dos componentes antes de aplicarlo; el adhesivo transparente de una sola parte se aplica sin mezcla previa, y el adhesivo de curado UV requiere que la luz de curado especificada pueda llegar a la junta.
Los productos de cada categoría pueden diferir, por lo que la elección de categoría depende de los sustratos de vidrio marino y herraje metálico, del aspecto tras el curado deseado y del comportamiento de curado.
Los tipos de adhesivo usados para joyas con vidrio marino difieren en la compatibilidad con el sustrato, el aspecto tras el curado, el comportamiento de trabajo y curado, y las limitaciones prácticas.
La tabla compara estas categorías sin clasificar productos individuales.
| Categoría de adhesivo | Unión típica en joyería | Aspecto tras el curado | Aplicación y curado | Limitación principal |
|---|---|---|---|---|
| Epoxi bicomponente para joyería | Vidrio marino unido a un herraje metálico compatible | El aspecto final es específico de la formulación y debe comprobarse para el epoxi seleccionado | Las partes separadas se mezclan antes de la aplicación, y después la unión cura bajo las condiciones declaradas del producto seleccionado | Los requisitos de mezcla y curado deben ajustarse a la junta y al proceso de aplicación |
| Adhesivo transparente para vidrio o joyería | Vidrio marino unido a un herraje de joyería compatible | Una formulación transparente puede ajustarse a una línea de unión visible, mientras que los residuos y el aspecto final siguen siendo específicos del producto | Se aplica como una formulación de una sola parte; el comportamiento de trabajo y las condiciones de curado son específicos del producto | La compatibilidad con el sustrato, el aspecto tras el curado y las condiciones de curado deben coincidir con la junta prevista |
| Adhesivo para vidrio de curado UV | Uniones de vidrio a herraje en las que el adhesivo puede recibir la luz de curado requerida | Las formulaciones transparentes pueden ajustarse a uniones visibles, con el aspecto final determinado por el producto seleccionado y la línea de unión | El curado requiere que la junta adhesiva reciba las condiciones de luz especificadas para el producto seleccionado | Una geometría de junta que bloquea la luz de curado requerida puede impedir que se cumplan las condiciones de curado previstas |
El epoxi bicomponente para joyería se distingue por la mezcla previa de sus componentes, mientras que el adhesivo transparente de una sola parte desplaza la atención hacia la compatibilidad con los sustratos, el control de residuos y las condiciones de curado específicas del producto.
Un adhesivo para vidrio debe comprobarse con la combinación real de vidrio marino y herraje metálico, en lugar de darse por adecuado solo por el nombre de la categoría.
El adhesivo de curado UV añade una condición distinta: el adhesivo dentro de la junta debe recibir la luz de curado requerida por el producto seleccionado.
Ajustar el método de curado a la junta forma parte de la elección entre estas categorías de adhesivo.
Los tipos de adhesivo usados para joyas con vidrio marino presentan diferencias visibles en la preparación y el modo de curado: el epoxi bicomponente requiere mezcla, el adhesivo transparente de una sola parte para vidrio o joyería usa una aplicación única y el adhesivo de curado UV requiere acceso a la luz de curado en la junta.
La imagen muestra estas tres diferencias a nivel de categoría con vidrio marino y herrajes metálicos.
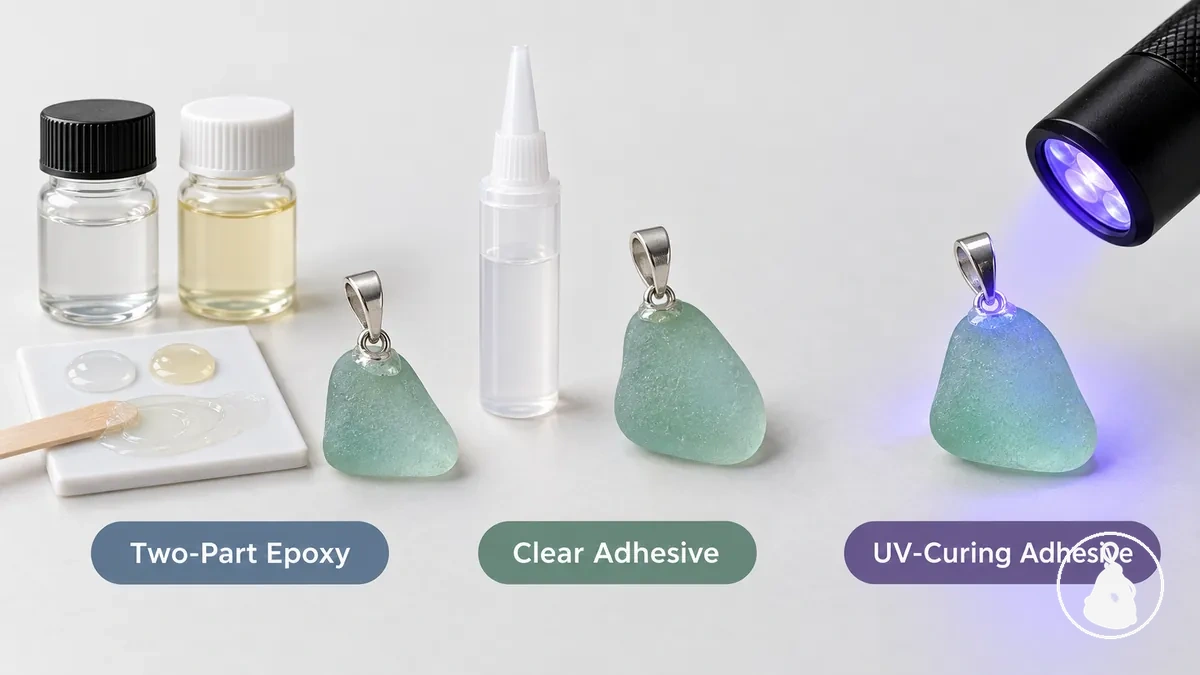
Por ejemplo, un herraje metálico para pegar que bloquea la luz de curado requerida por un adhesivo de curado UV no ofrece el mismo acceso de curado que una junta en la que esa luz puede llegar al adhesivo, por lo que una categoría compatible con un método de curado distinto puede ajustarse mejor a esa geometría.
Un epoxi bicomponente para joyería introduce una mezcla antes de la unión, mientras que un adhesivo transparente de una sola parte para vidrio o joyería compatible ofrece una aplicación de una sola parte cuando sus requisitos de sustrato y curado coinciden con el diseño.
Estas opciones de adhesivo siguen siendo una parte de los materiales más amplios para joyas con vidrio marino que se necesitan para la pieza terminada.
Criterios de selección para adhesivos de joyas con vidrio marino
Los criterios de selección para adhesivos de joyas con vidrio marino comienzan por la compatibilidad con el sustrato y los requisitos de unión, antes de las características basadas en preferencias, como el aspecto tras el curado o la comodidad de aplicación.
El adhesivo debe estar previsto para el vidrio marino y el material del herraje, mientras que la junta debe ofrecer un área de contacto y una geometría que puedan usarse para ese sistema de unión.
El tiempo de trabajo, las condiciones de curado, el control de aplicación y el desgaste esperado determinan entonces si el adhesivo puede aplicarse y curarse bajo las condiciones requeridas para esa junta.
La lista organiza estas condiciones requeridas antes de sopesar las compensaciones basadas en preferencias.
Los criterios de selección para adhesivos de joyas con vidrio marino funcionan en conjunto en torno a la misma junta de vidrio marino a herraje.
La imagen organiza visualmente las principales condiciones de unión, incluidas la compatibilidad de materiales, el área de contacto, la visibilidad de la línea de unión, el posicionamiento y el control del curado.
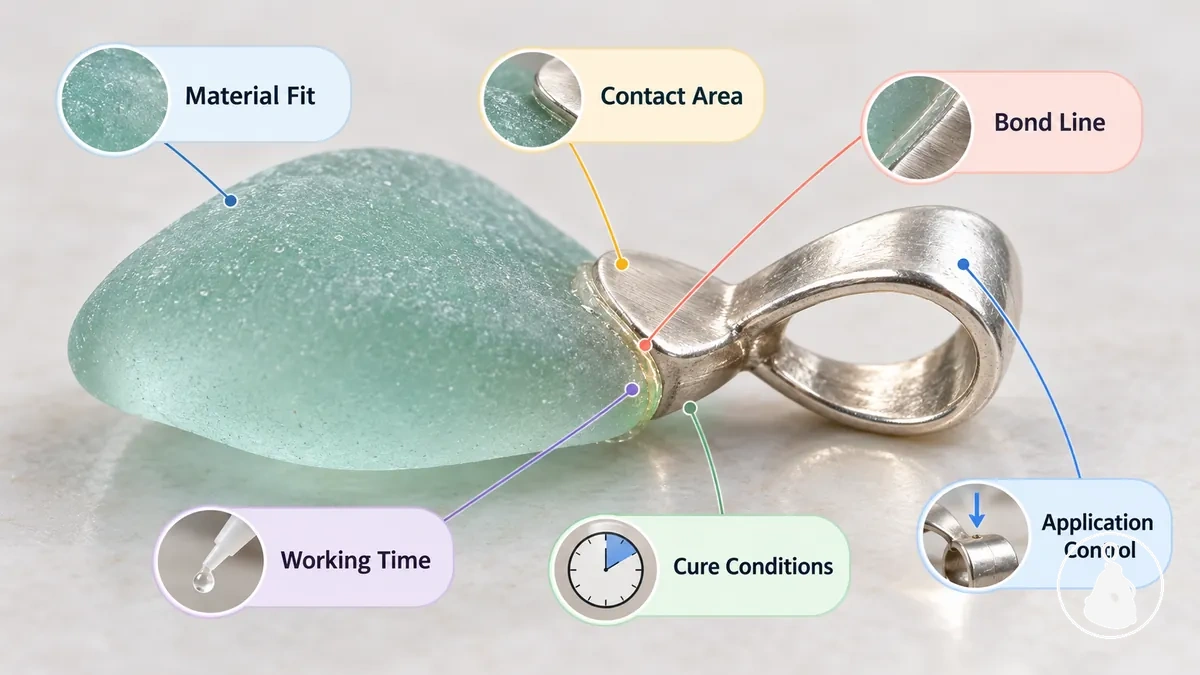
Filtro de selección: requisitos antes que preferencias
- Compatibilidad con el sustrato: El adhesivo debe estar especificado para el vidrio marino y el material real del herraje; si alguno de los sustratos queda fuera de los usos de materiales declarados del adhesivo, esta condición de compatibilidad no se cumple.
- Área de contacto y geometría: La junta necesita un área de contacto utilizable y bien alineada que se ajuste al adhesivo seleccionado y al diseño del herraje; la condición aceptable depende de ese sistema de unión y no de un umbral universal de tamaño.
- Aspecto tras el curado: Si la línea de unión permanece visible, su aspecto tras el curado y sus residuos deben ajustarse al diseño previsto; esto es una preferencia, salvo que el aspecto sea una condición de diseño requerida.
- Tiempo de trabajo: El tiempo de trabajo declarado debe permitir completar el proceso de posicionamiento previsto antes de que el adhesivo alcance la etapa especificada en sus instrucciones; la duración requerida depende, por tanto, del producto y del proceso de montaje.
- Comportamiento de curado: La junta debe permitir las condiciones de curado especificadas para el adhesivo seleccionado, como los requisitos aplicables de tiempo, temperatura o acceso a la luz; si la junta impide esas condiciones declaradas, ese método de curado no se ajusta a la junta.
- Control de aplicación: El método de aplicación debe permitir colocar el adhesivo dentro del área de contacto prevista y dar a quien lo realiza suficiente control sobre los residuos visibles alrededor de la línea de unión.
- Desgaste realista: Los requisitos de unión deben reflejar el movimiento, la manipulación, la exposición a la humedad y otras condiciones de desgaste esperadas para la joya terminada, en lugar de basarse en una descripción promocional de resistencia.
Resistencia y durabilidad de la unión
La resistencia y la durabilidad de la unión son propiedades de aptitud de uso de la junta adhesiva entre el vidrio marino y un herraje metálico: la resistencia de la unión describe la oposición a la tensión aplicada, mientras que la durabilidad describe qué tan bien mantiene la junta su función bajo sus condiciones de uso previstas.
La fiabilidad de la unión está influida por la combinación de sustratos, el área unida, la preparación y el curado, la exposición a la humedad, la manipulación y la dirección de la carga, por lo que una valor de resistencia declarado para el adhesivo no establece por sí sola la durabilidad de la joya terminada.
Por eso, la resistencia y la durabilidad de la unión deben valorarse junto con la geometría de la junta y el movimiento; la imagen muestra cómo un contacto amplio y soportado y un contacto pequeño con efecto de palanca imponen exigencias mecánicas distintas a la unión.
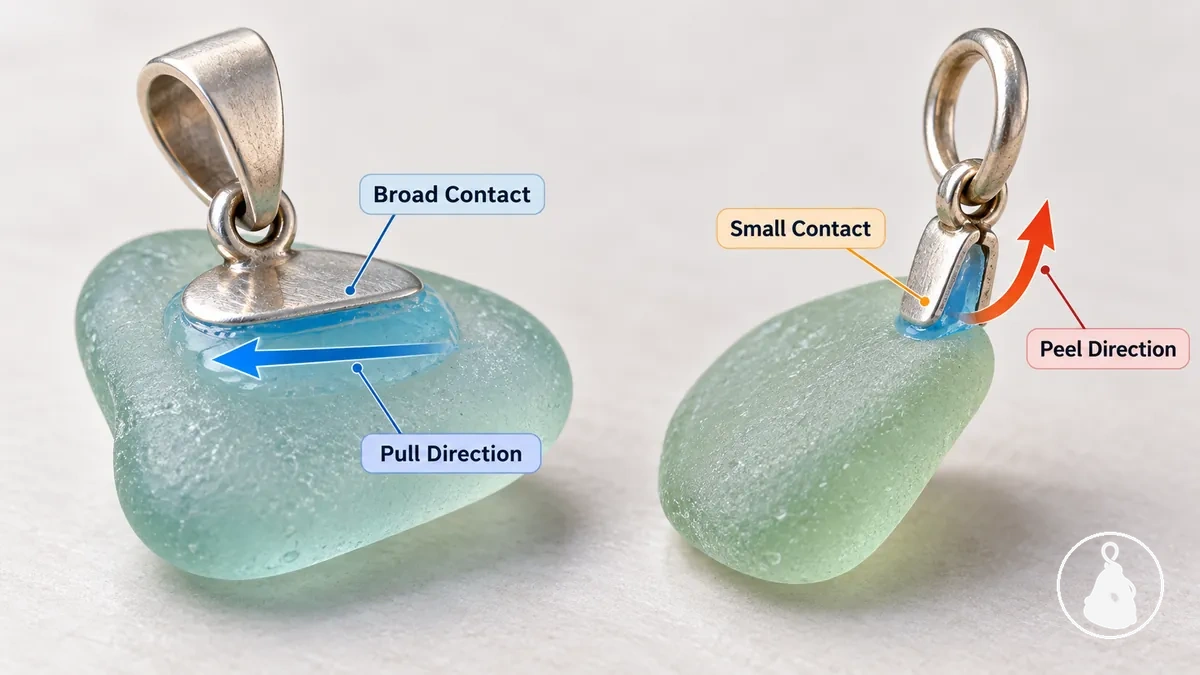
Transparencia y residuos visibles
La transparencia tras el curado se refiere al aspecto visible de la unión adhesiva curada a través del vidrio marino o a su alrededor.
Con vidrio marino transparente, un adhesivo transparente puede dejar una línea de unión visible donde el adhesivo se encuentra con el vidrio o el herraje metálico, mientras que la neblina, el rebose o los residuos visibles pueden hacer que la junta sea más perceptible.
El aspecto final depende del adhesivo específico, la geometría de la unión, la aplicación y las condiciones de curado.
Un acabado transparente tras el curado describe el aspecto del adhesivo, no una unión visualmente indetectable.
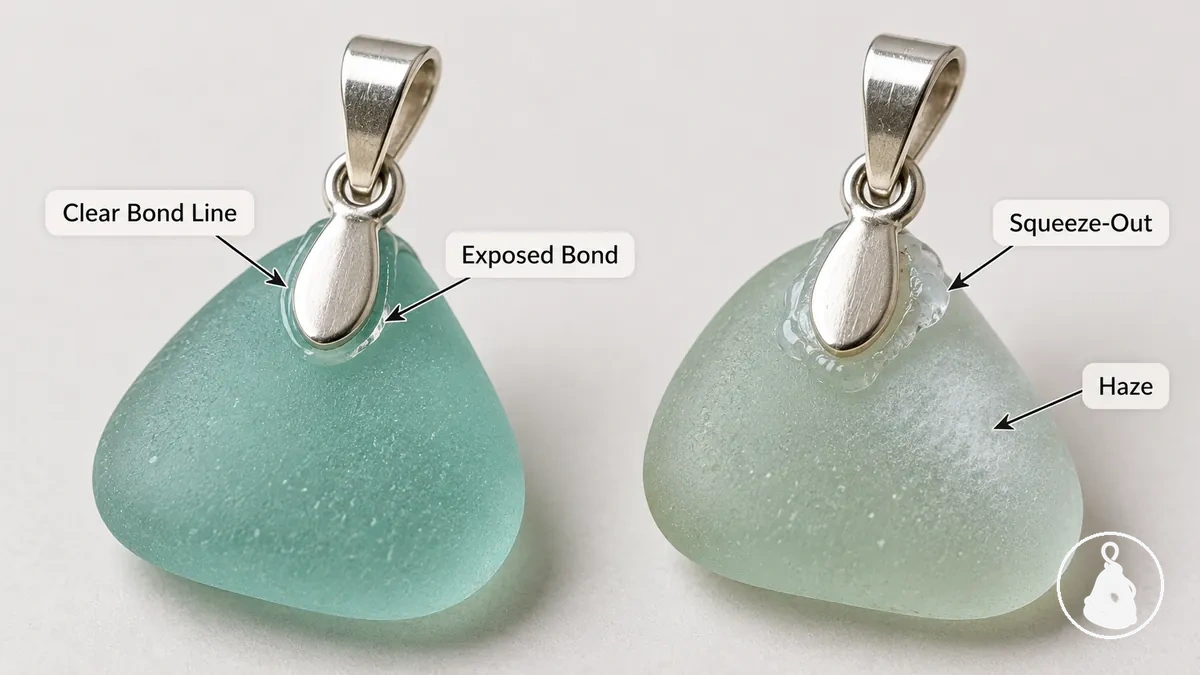
Tiempo de trabajo, tiempo de curado y control de aplicación
El tiempo de trabajo, la fijación inicial y el curado completo son etapas distintas. Su duración depende de la formulación y de las condiciones de uso, por lo que deben tomarse de las instrucciones del adhesivo seleccionado y no de un valor genérico.
- Tiempo de trabajoVentana disponible para aplicar el adhesivo y ajustar la posición del vidrio y del herraje.
- Fijación o estabilización inicialEtapa en la que la junta gana estabilidad suficiente para limitar movimientos no deseados; puede requerir soporte temporal.
- Curado completoEstado final de curado definido para la formulación bajo las condiciones especificadas antes de someter la unión al uso previsto.
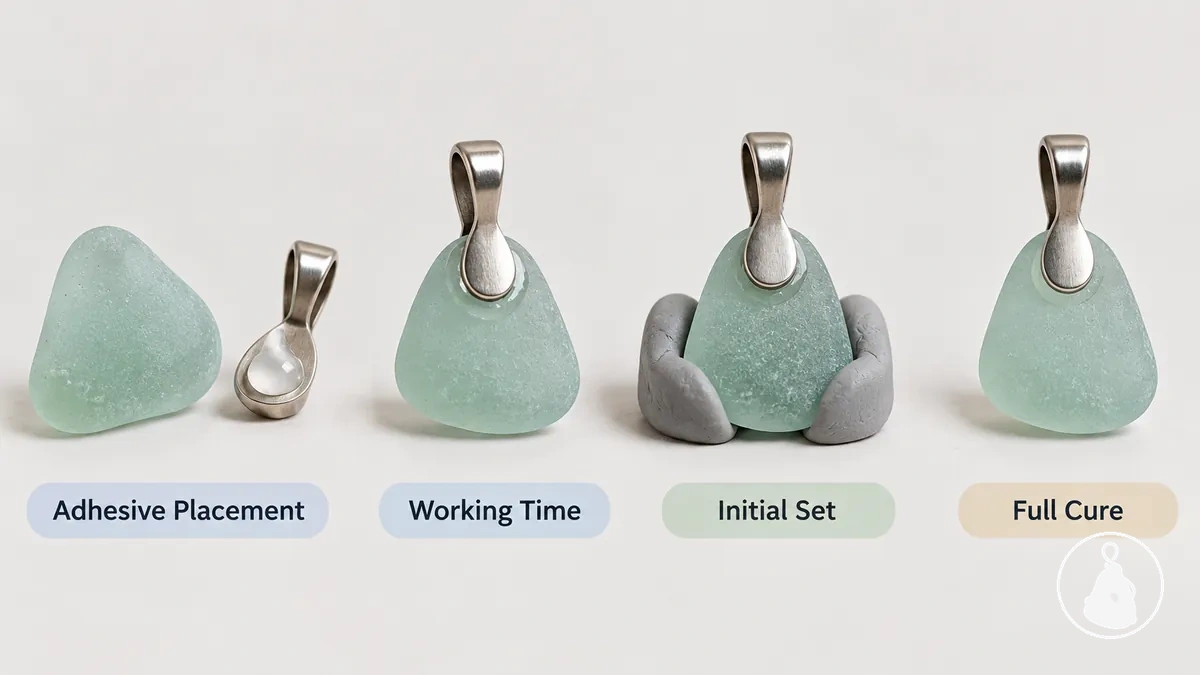
La viscosidad y el control de dispensación determinan el control de aplicación porque afectan a la colocación del adhesivo, la limpieza y la cantidad de rebose alrededor del área de contacto.
Durante el posicionamiento, el adhesivo debe permitir la alineación dentro de su tiempo de trabajo declarado, mientras que el vidrio marino y el herraje pueden necesitar estabilización cuando el movimiento antes de la fijación causaría deslizamiento; un epoxi mezclado también tiene una ventana de trabajo tras la mezcla que sigue siendo distinta de sus etapas posteriores de fijación y curado.
Un tiempo de curado más corto no es automáticamente preferible si el tiempo de trabajo disponible o el comportamiento de aplicación no se ajustan a un posicionamiento preciso y una manipulación práctica.
Seleccione los requisitos de tiempo y estabilización a partir de las condiciones declaradas de tiempo de trabajo, fijación y curado completo del adhesivo específico, en lugar de aplicar cifras genéricas a todas las formulaciones.
Ajustar el adhesivo al vidrio marino, los herrajes y el área de unión
La compatibilidad se determina por la junta real de vidrio marino y herraje, y no por la etiqueta del material por sí sola.
Para una unión de vidrio a metal o de vidrio a vidrio, la compatibilidad de sustratos declarada del adhesivo seleccionado debe abarcar la combinación de materiales concreta, y sus requisitos de curado deben poder cumplirse en esa junta.
Ajustar el adhesivo al vidrio marino, los herrajes y el área de unión implica, por eso, evaluar conjuntamente el estado de la superficie, la geometría de la unión, el área de contacto utilizable y los requisitos de curado.
La tabla organiza las combinaciones de materiales relevantes para la joyería y las condiciones de la junta según los factores que pueden hacer adecuado un adhesivo o crear un riesgo de compatibilidad.
| Combinación de unión | Estado de la superficie o de la junta | Requisito relevante del adhesivo | Precaución en la decisión |
|---|---|---|---|
| Vidrio marino a herraje metálico | Contacto de vidrio a metal con un área de unión amplia y bien ajustada | Compatibilidad de sustratos declarada con el vidrio y el material concreto del herraje de joyería, con condiciones de curado que puedan cumplirse en toda la junta | Una coincidencia de materiales por sí sola es insuficiente cuando el estado de la superficie, una alineación deficiente o la geometría de la junta impiden cumplir las condiciones de aplicación o curado declaradas por el adhesivo |
| Vidrio marino a herraje metálico | Área de contacto de vidrio a metal pequeña, curva o parcialmente expuesta | Compatibilidad con ambos sustratos y un comportamiento de aplicación y curado adecuado a la geometría limitada de la unión | Un contacto limitado o mal alineado puede aumentar la dependencia de un área de unión pequeña y hacer que el exceso de adhesivo o la unión curada sean más visibles alrededor del herraje |
| Vidrio marino a vidrio | Contacto de vidrio a vidrio en el que ambas superficies ofrecen un área de unión utilizable | Compatibilidad declarada con el vidrio y condiciones de aplicación y curado adecuadas a la junta montada | La etiqueta del material vidrio por sí sola no establece la idoneidad cuando el estado de la superficie, la geometría o las condiciones de curado quedan fuera de los requisitos declarados del adhesivo |
| Vidrio marino a herraje con curado dependiente de la luz | La geometría de la junta permite que la luz de curado requerida por un adhesivo de curado UV llegue al adhesivo | Compatibilidad de sustratos declarada y el acceso de luz y las condiciones de curado especificados | Un herraje o una geometría de junta que bloquee la luz de curado requerida puede impedir que se alcancen las condiciones de curado especificadas |
Para una unión de joyería de vidrio a metal, la compatibilidad de sustratos exige que el adhesivo abarque tanto el vidrio marino como el material real del herraje de joyería, mientras que el estado de la superficie y la junta montada deben ajustarse igualmente a sus requisitos de aplicación y curado.
En una unión de vidrio a vidrio, el material compartido no elimina la necesidad de comprobar el estado de la superficie, el área de unión utilizable y las condiciones de curado.
Cuando un adhesivo de curado UV requiere que la luz llegue al adhesivo, un acceso de curado suficiente se convierte en otra condición de compatibilidad.
La geometría de la unión afecta, por eso, a la idoneidad al cambiar el contacto utilizable, la alineación, la visibilidad y si pueden alcanzarse las condiciones de curado requeridas.
Por ejemplo, un herraje amplio que se asienta muy ajustado contra el vidrio marino presenta una condición de compatibilidad distinta de la de un pasador pequeño o curvo con contacto limitado.
Un área de contacto muy visible puede hacer que el aspecto tras el curado sea más importante para el ajuste del adhesivo, mientras que una geometría restringida puede hacer más importantes la aplicación controlada o el acceso de curado.
La decisión de compatibilidad debe seguir, por eso, la combinación concreta de materiales, el estado de la superficie, el área de contacto, la geometría de la unión y los requisitos de curado, sin dar por supuesto que un adhesivo se ajusta a todas las configuraciones de herrajes de joyería.
Preparación y aplicación del adhesivo al vidrio marino
Una unión fiable entre el vidrio marino y el herraje depende de superficies de contacto limpias y secas, una colocación controlada del adhesivo, una alineación estable y la finalización del curado requerido.
Prepare solo el área de contacto implicada en la junta adhesiva, y deje que las instrucciones del adhesivo seleccionado rijan el tratamiento de superficie, la mezcla, la estabilización y las condiciones de curado específicos del producto.
Así se mantiene la secuencia centrada en la preparación y aplicación específicas del adhesivo, y no en la preparación general del vidrio marino.
La contaminación en el vidrio marino o en el herraje de joyería puede interferir en la superficie de unión, mientras que una aplicación descontrolada de adhesivo puede crear una línea de unión desigual o dejar exceso de adhesivo fuera del área de contacto.
El limpiador, el tratamiento de superficie y la cantidad de adhesivo adecuados dependen de los materiales y del adhesivo seleccionado, por lo que no debe darse por supuesto un disolvente, un método de rugosidad ni una cantidad concretos sin comprobar sus instrucciones.
Preparar y aplicar el adhesivo al vidrio marino en una secuencia fija ayuda a controlar la contaminación, el grosor de la línea de unión, la colocación del adhesivo, la alineación, el movimiento antes de la fijación y la calidad del curado.
Use la siguiente secuencia para verificar cada condición de la junta antes de continuar.
Secuencia de unión
- Limpie y seque las superficies de contacto: Asegúrese de que las superficies de unión del vidrio marino y del herraje de joyería estén limpias y completamente secas antes de colocar el adhesivo.
- Prepare el área de unión: Cree rugosidad o prepare de otro modo la superficie de unión solo cuando ese tratamiento sea adecuado para el vidrio marino, el material del herraje y las instrucciones del adhesivo; verifique que el área preparada coincide con el área de contacto prevista.
- Aplique el adhesivo: Coloque una cantidad controlada dentro del área de unión prevista según las instrucciones del adhesivo; verifique que el área de contacto queda cubierta sin tratar el adhesivo adicional como sustituto de una geometría de junta adecuada.
- Alinee y estabilice la junta: Posicione el herraje de joyería sobre el vidrio marino dentro de las condiciones de trabajo declaradas del adhesivo y, después, estabilícelo cuando sea necesario; verifique que la alineación se mantiene firme a medida que el adhesivo empieza a fijarse.
- Controle el exceso de adhesivo: Aborde el rebose manejable según las instrucciones del adhesivo sin desplazar la junta; verifique que la limpieza no ha alterado la alineación.
- Complete el curado: Deje la junta adhesiva sin alteraciones bajo las condiciones especificadas para el adhesivo seleccionado; continúe solo después de haber alcanzado su estado de curado requerido.
Si un herraje de joyería tiende a desplazarse tras la alineación, una estabilización temporal puede mantenerlo en su posición mientras el adhesivo empieza a fijarse, siempre que el método se ajuste al adhesivo y a la geometría de la junta.
El exceso de adhesivo se controla mejor mediante una colocación deliberada y una limpieza apropiada para el producto sin alterar el herraje alineado.
Una vez posicionada, mantenga la junta sin alteraciones bajo la temperatura, el acceso a la luz, el tiempo u otras condiciones especificadas para el adhesivo seleccionado hasta alcanzar el estado de curado requerido.
Por ejemplo, al unir un colgante con pasador para pegar al vidrio marino, mantenga la colocación del adhesivo dentro del área de contacto preparada, alinee el pasador, estabilice la junta si es necesario, controle el exceso de adhesivo y deje que termine el curado especificado antes de manipular la unión según lo previsto.
Esto completa el proceso de la junta adhesiva; los pasos más amplios usados para fijar el vidrio marino en colgantes pertenecen a la construcción de colgantes, y no a esta secuencia de unión.
Preparar las superficies del vidrio y del herraje
La superficie del vidrio marino y la cara de unión del herraje de joyería deben estar limpias, secas y preparadas de forma adecuada para el adhesivo concreto y el material del herraje antes de colocar el adhesivo.
El polvo, los aceites, la humedad u otros residuos dentro del área de unión pueden interferir en un contacto adhesivo uniforme sobre cualquiera de los dos sustratos.
Para preparar las superficies del vidrio y del herraje, use estas comprobaciones para eliminar la contaminación y establecer una cara de unión adecuada.
- Limpie las caras de unión: Elimine el polvo visible, los aceites y la contaminación suelta de la superficie del vidrio marino y de la superficie del herraje con un método de limpieza permitido por las instrucciones del adhesivo y del material.
- Seque el área de unión: Verifique que no queda humedad visible en ninguna de las caras de unión antes de aplicar el adhesivo.
- Inspeccione si quedan residuos: Compruebe el área de unión prevista en busca de residuos de limpiador, aceites, partículas u otra contaminación que permanecería entre el adhesivo y cualquiera de los sustratos.
- Cree rugosidad en la superficie solo cuando sea adecuado: Lije ligeramente la superficie del herraje u otra cara de unión especificada solo cuando las instrucciones del adhesivo y el material del herraje exijan o permitan crear rugosidad en la superficie.
Crear rugosidad en la superficie es condicional, no universal, porque la abrasión puede alterar el estado o el aspecto del herraje o del vidrio marino.
No dé por supuesto que un disolvente, un abrasivo o un método de rugosidad concretos son adecuados para la unión; use solo un método de preparación especificado o permitido por las instrucciones del adhesivo y del herraje para el área de unión real.
Posicionar y curar la unión
La junta adhesiva de vidrio marino y herraje debe mantenerse alineada y suficientemente sin alteraciones durante las etapas de fijación y curado requeridas por el adhesivo.
Posicione el herraje de modo que su área de contacto prevista se encuentre con el vidrio marino y, después, controle el movimiento según las instrucciones del adhesivo y la geometría de la junta.
Para posicionar y curar la unión, use esta secuencia para organizar la alineación, la estabilización, el control del rebose y el curado sin alteraciones.
- Alinee el herraje: Posicione el herraje sobre el vidrio marino de modo que el área de contacto prevista y la línea de unión permanezcan correctamente alineadas; compruebe la posición antes de que el adhesivo empiece a fijarse.
- Estabilice la junta: Sujete o fije las partes alineadas cuando el adhesivo y la geometría de la unión requieran soporte; compruebe que el método de estabilización limita el movimiento no deseado sin desplazar el herraje.
- Controle el rebose: Aborde el rebose manejable según las instrucciones del adhesivo sin alterar la línea de unión; compruebe que el herraje permanece en su posición después.
- Deje curar la junta: Mantenga el conjunto suficientemente sin alteraciones durante las condiciones de fijación y curado especificadas para el adhesivo seleccionado; compruebe las instrucciones del adhesivo antes de manipular la junta como curada.
El movimiento antes de que el adhesivo alcance la fijación requerida puede causar deslizamiento y alterar la posición prevista, por lo que debe estabilizarse la junta cuando se necesite soporte para mantener la alineación.
El método adecuado de sujeción, fijación u otra estabilización depende del adhesivo y de la geometría de la junta, y los tiempos requeridos de manipulación y curado deben proceder de las instrucciones del adhesivo seleccionado y no de una duración universal.
Causas comunes del fallo adhesivo en el vidrio marino
El fallo adhesivo en el vidrio marino suele reflejar una condición de la unión, como contaminación de la superficie, incompatibilidad de sustratos, área de contacto limitada, movimiento antes del curado, preparación o mezcla incorrectas o curado incompleto, y no una causa universal.
Un desprendimiento limpio, un deslizamiento, neblina o un adhesivo pegajoso pueden apuntar a condiciones distintas, por lo que el síntoma observado debe guiar la primera comprobación.
Las causas comunes del fallo adhesivo en el vidrio marino se diagnostican mejor relacionando cada síntoma con una condición de unión plausible y verificando esa condición antes de una acción correctiva.
| Síntoma | Causa probable | Comprobación | Acción correctiva |
|---|---|---|---|
| Desprendimiento o liberación limpia | La contaminación de la superficie, la incompatibilidad de sustratos, una preparación inadecuada o un contacto adhesivo insuficiente pueden haber limitado la adherencia en la interfaz del vidrio marino o del herraje. | Identifique qué superficie se desprendió y compruebe después la superficie del vidrio y el herraje en busca de contaminación, problemas de preparación, área de contacto utilizable y compatibilidad con el adhesivo seleccionado. | Corrija la condición verificada de contaminación, preparación, compatibilidad o área de contacto antes de plantear otra unión. |
| Deslizamiento o desalineación | El movimiento antes de una fijación suficiente, o una estabilización inadecuada para la geometría de la junta, pueden haber desplazado el herraje. | Compruebe si el herraje se movió de su posición prevista antes de que el adhesivo alcanzara la condición de fijación especificada para ese producto. | En una junta futura, controle el movimiento con una sujeción o fijación cuando las instrucciones del adhesivo y la geometría de la junta requieran estabilización. |
| Residuos visibles o turbidez | El exceso de adhesivo, el rebose o el aspecto tras el curado del producto pueden explicar los residuos visibles o la neblina alrededor de la línea de unión. | Compruebe si la neblina está dentro del adhesivo curado, en la superficie circundante del vidrio marino o asociada a un exceso de adhesivo fuera del área de contacto prevista. | Aborde la fuente verificada según las instrucciones de aplicación y limpieza del adhesivo seleccionado, en lugar de tratar un síntoma visual como prueba de fallo de la unión. |
| Adherencia débil de vidrio a herraje | La incompatibilidad de sustratos, la contaminación de la superficie, el área de contacto limitada o una preparación inadecuada pueden haber reducido la adherencia entre el vidrio marino y el herraje metálico. | Compruebe la compatibilidad declarada del adhesivo con el vidrio y el material real del herraje y, después, inspeccione las caras de unión y el área de contacto utilizable. | Corrija el problema verificado de compatibilidad, contaminación, preparación o área de contacto antes de intentar otra aplicación. |
| Curado incompleto o pegajoso | Una mezcla incorrecta cuando la mezcla es necesaria, condiciones de curado inadecuadas o un proceso de curado específico del producto sin terminar pueden dejar el adhesivo incompletamente curado. | Compare la aplicación con la mezcla declarada del adhesivo seleccionado y con los requisitos aplicables de temperatura, acceso a la luz, tiempo u otras condiciones de curado. | Identifique y corrija el requisito específico del producto no cumplido antes de decidir si la junta debe rehacerse según las instrucciones del adhesivo. |
El desprendimiento o la liberación limpia orienta la primera comprobación hacia la interfaz entre el adhesivo y el sustrato, mientras que el deslizamiento o la desalineación dirigen la atención al movimiento y al control de la posición antes de una fijación suficiente.
Los residuos o la neblina son principalmente un síntoma visual hasta que la inspección los relaciona con la condición de la unión, por lo que el exceso de adhesivo o el aspecto tras el curado deben comprobarse por separado de la adherencia.
Un curado pegajoso o incompleto exige, en cambio, comprobar las condiciones aplicables de mezcla y curado del adhesivo seleccionado.
La condición observada debe verificarse antes de elegir una acción correctiva.
Un desprendimiento limpio del vidrio marino o del herraje difiere de una junta que se movió durante la fijación, porque el primer síntoma apunta a un problema de interfaz, compatibilidad, preparación o área de contacto, mientras que el segundo apunta al control de la posición durante la fijación y el curado.
El adhesivo que permanece pegajoso o incompletamente curado de otro modo requiere una comprobación distinta: si se cumplieron sus requisitos de mezcla y curado específicos de la formulación.
Estos síntomas pueden tener más de una causa, por lo que conviene identificar la condición fallida antes de limpiar, preparar o volver a unir la junta.